Ingeniería · Gestión de proyectos · Retrofit

Modernizar líneas de extrusión para neumáticos.Planificado hasta el arranque.

Planeamos y dirigimos modernizaciones de extrusoras, cabezales multiplex y de toda la cadena upstream y downstream. Con 25 años de experiencia en plantas de neumáticos, independientes del fabricante del equipo y con levantamiento 3D propio con precisión de hasta 0,05 mm.

Grupo quadruplex en disposición apilada (piggyback) · modelo genérico Extrusora de pines · Cap Extrusora · Wings Extrusora · Base Cabezal multiplex Transportador de salida
Grupo quadruplex en disposición apilada (piggyback) · modelo genérico

Su gerente de proyecto

Un solo interlocutor para toda la modernización.

Una modernización en una línea de neumáticos en operación involucra mecánica, ingeniería de procesos, electricidad, plazos y varios proveedores al mismo tiempo. Asumimos la gestión del proyecto de su lado: definimos qué se construye, seleccionamos con usted a los proveedores adecuados y acompañamos la ejecución hasta que la línea vuelve a producir de forma estable.

Qué hacemos

  1. 01Diagnóstico y levantamiento 3D del equipo
  2. 02Concepto, factibilidad y rango de presupuesto
  3. 03Especificación técnica y comparativo de cotizaciones sin preferencia de fabricante
  4. 04Diseño, interfaces y cronograma
  5. 05Supervisión de montaje dentro de la ventana de paro
  6. 06Puesta en marcha, arranque y documentación

Qué obtiene usted

  1. →Decisiones basadas en mediciones, no en suposiciones
  2. →Un paro planeado de antemano que no se alarga
  3. →Recomendaciones que se ajustan a su línea, no a un catálogo
  4. →Menos interfaces para su personal, un solo responsable
  5. →Datos técnicos actualizados de su equipo, que se quedan con usted
  6. →Un arranque con valores objetivo claros de peso, perfil y caudal

El corazón de la línea

El grupo multiplex, desde todos los ángulos.

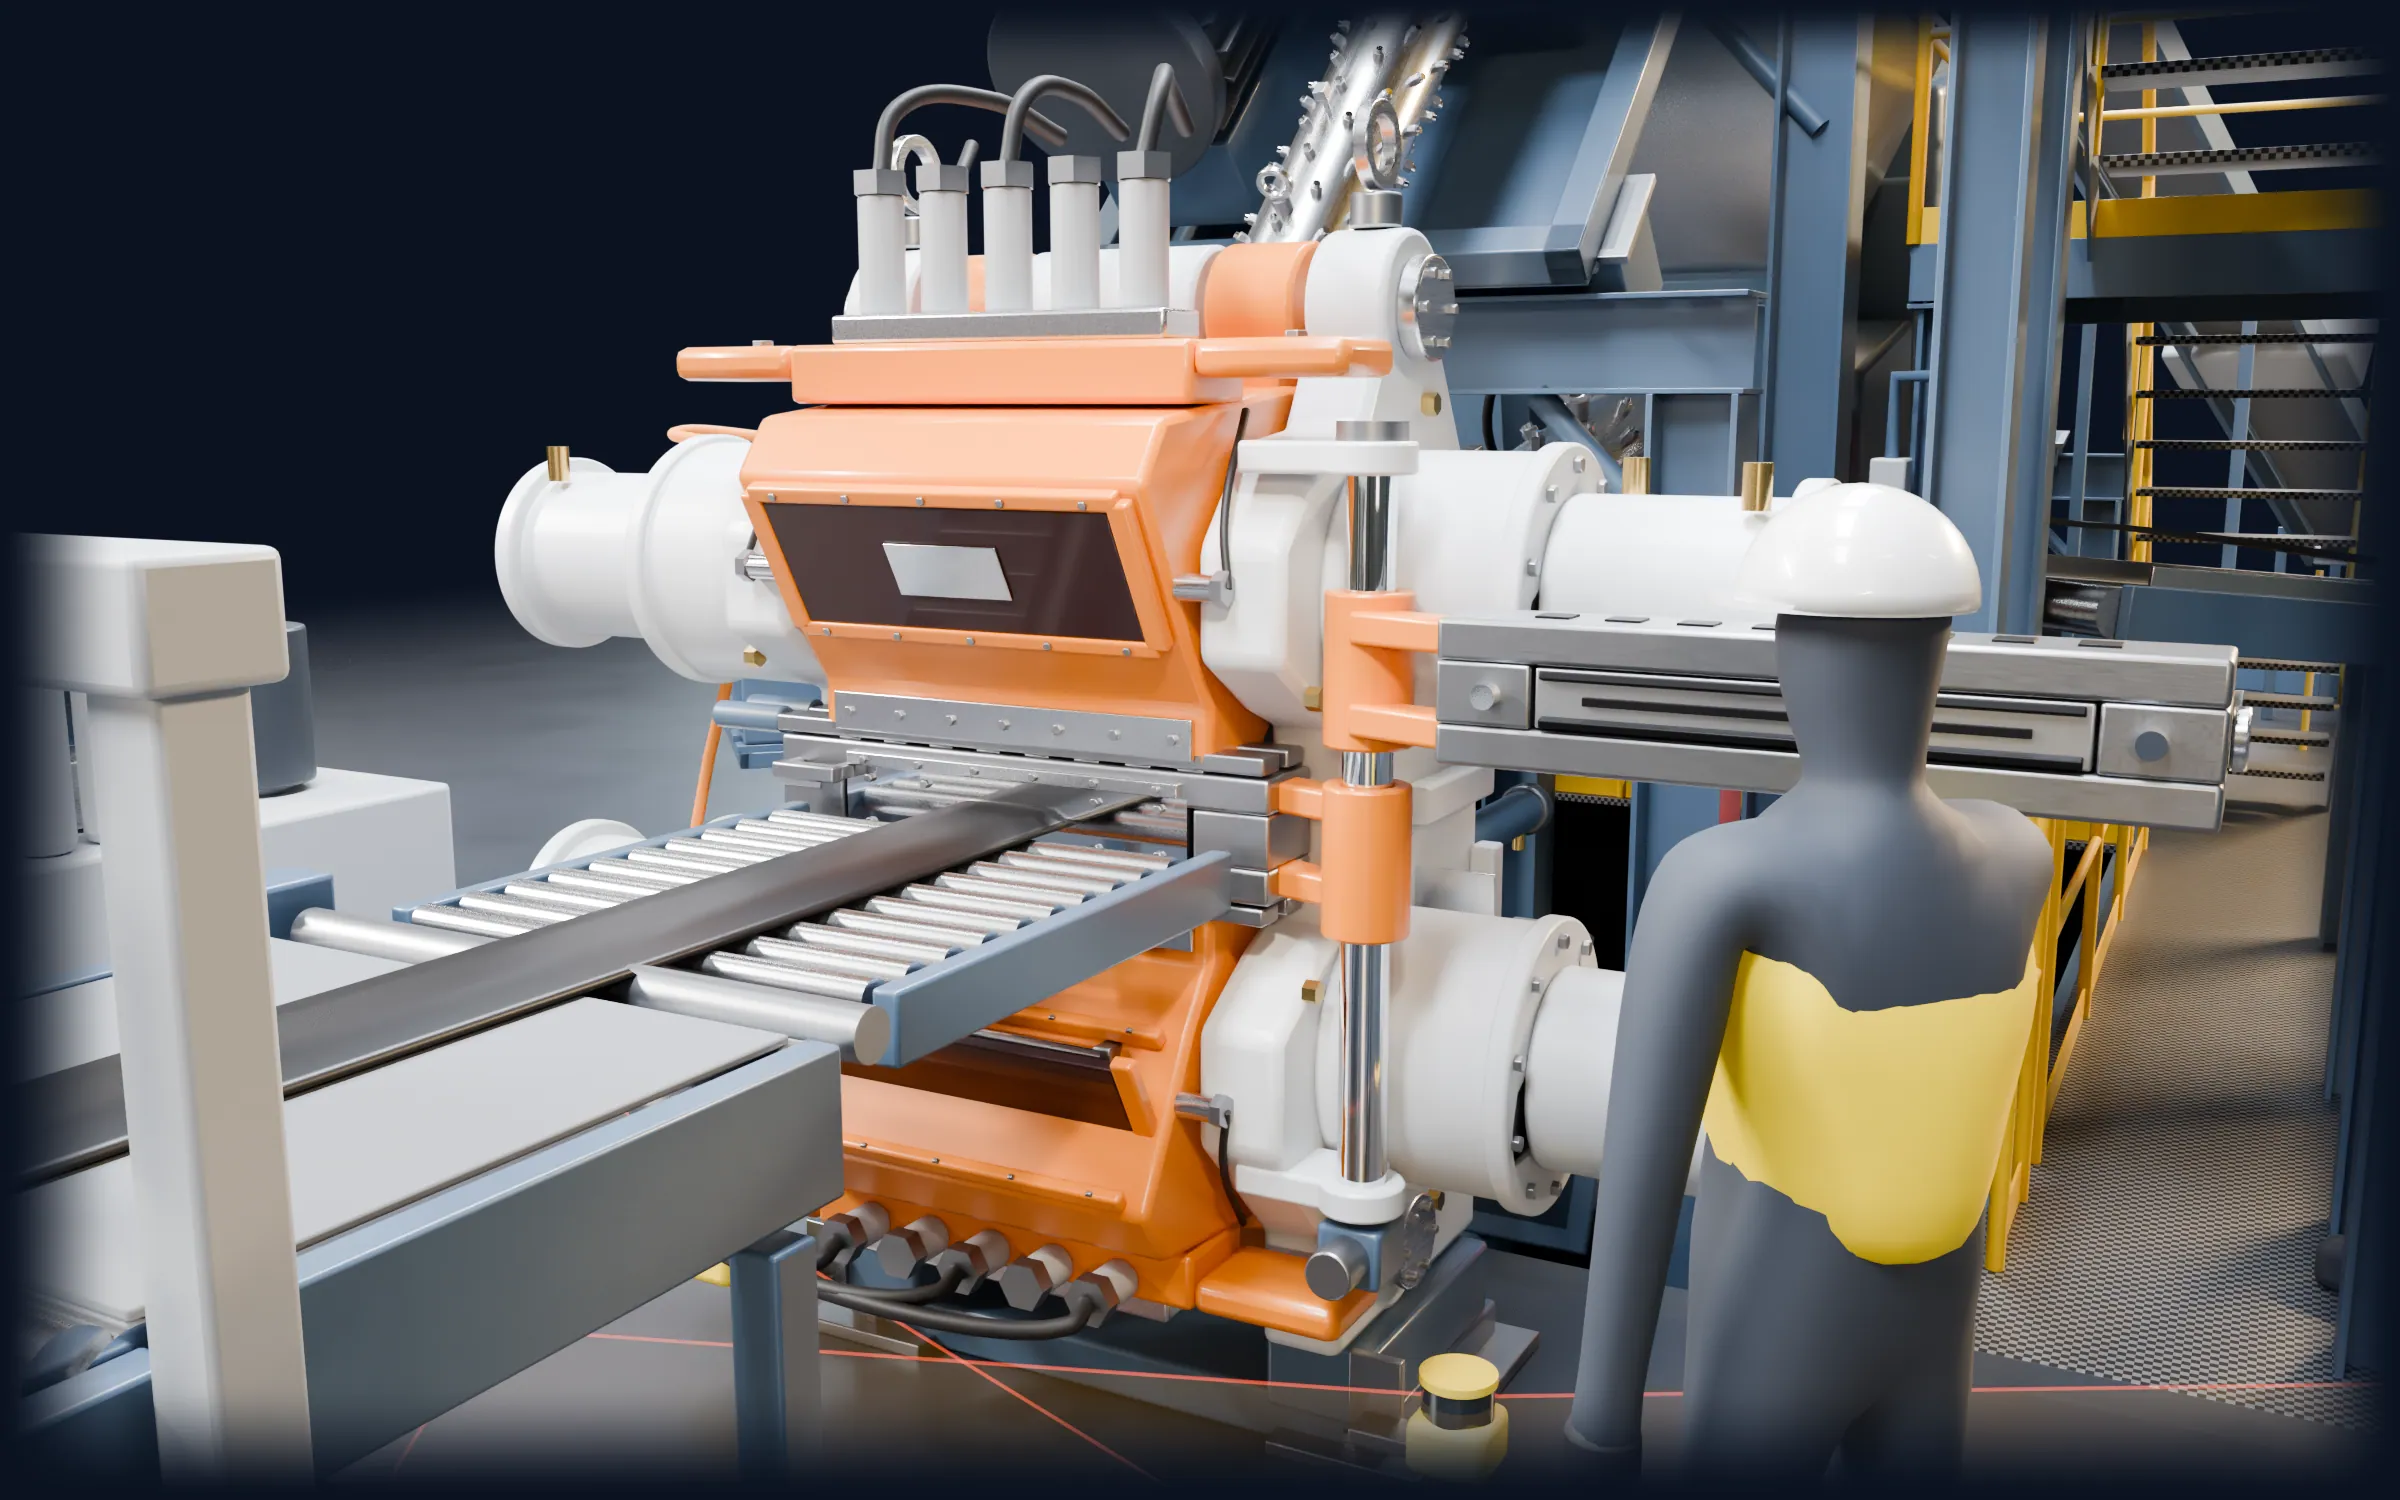
Tres extrusoras principales y una extrusora lateral alimentan un solo cabezal. Así nace una banda de rodadura de cinco mezclas en un único paso. Justo en este grupo empezamos con la modernización y el retrofit.

  1. Tres extrusoras de pernos orientadas radialmente hacia un cabezal: cap, base y wings, más la extrusora lateral de 45 mm para el chimney. Cada una con su alimentación, reductor y atemperado.

  2. Las extrusoras están montadas una sobre otra en soportes y plataforma. Recorridos de flujo cortos y simétricos mantienen la presión y la temperatura del compuesto dentro de la ventana.

  3. Los compuestos se unen dentro del cabezal. Los canales de flujo, el preformador y el dado definen la precisión dimensional de la banda de rodamiento.

  4. Cambiador de casetes en la carcasa del cabezal, carro de preparación con barras de perfil y el pupitre de mando de la línea. Aquí se decide la rapidez de un cambio de producto.

La línea completa

Recorra la línea junto con la banda de rodadura.

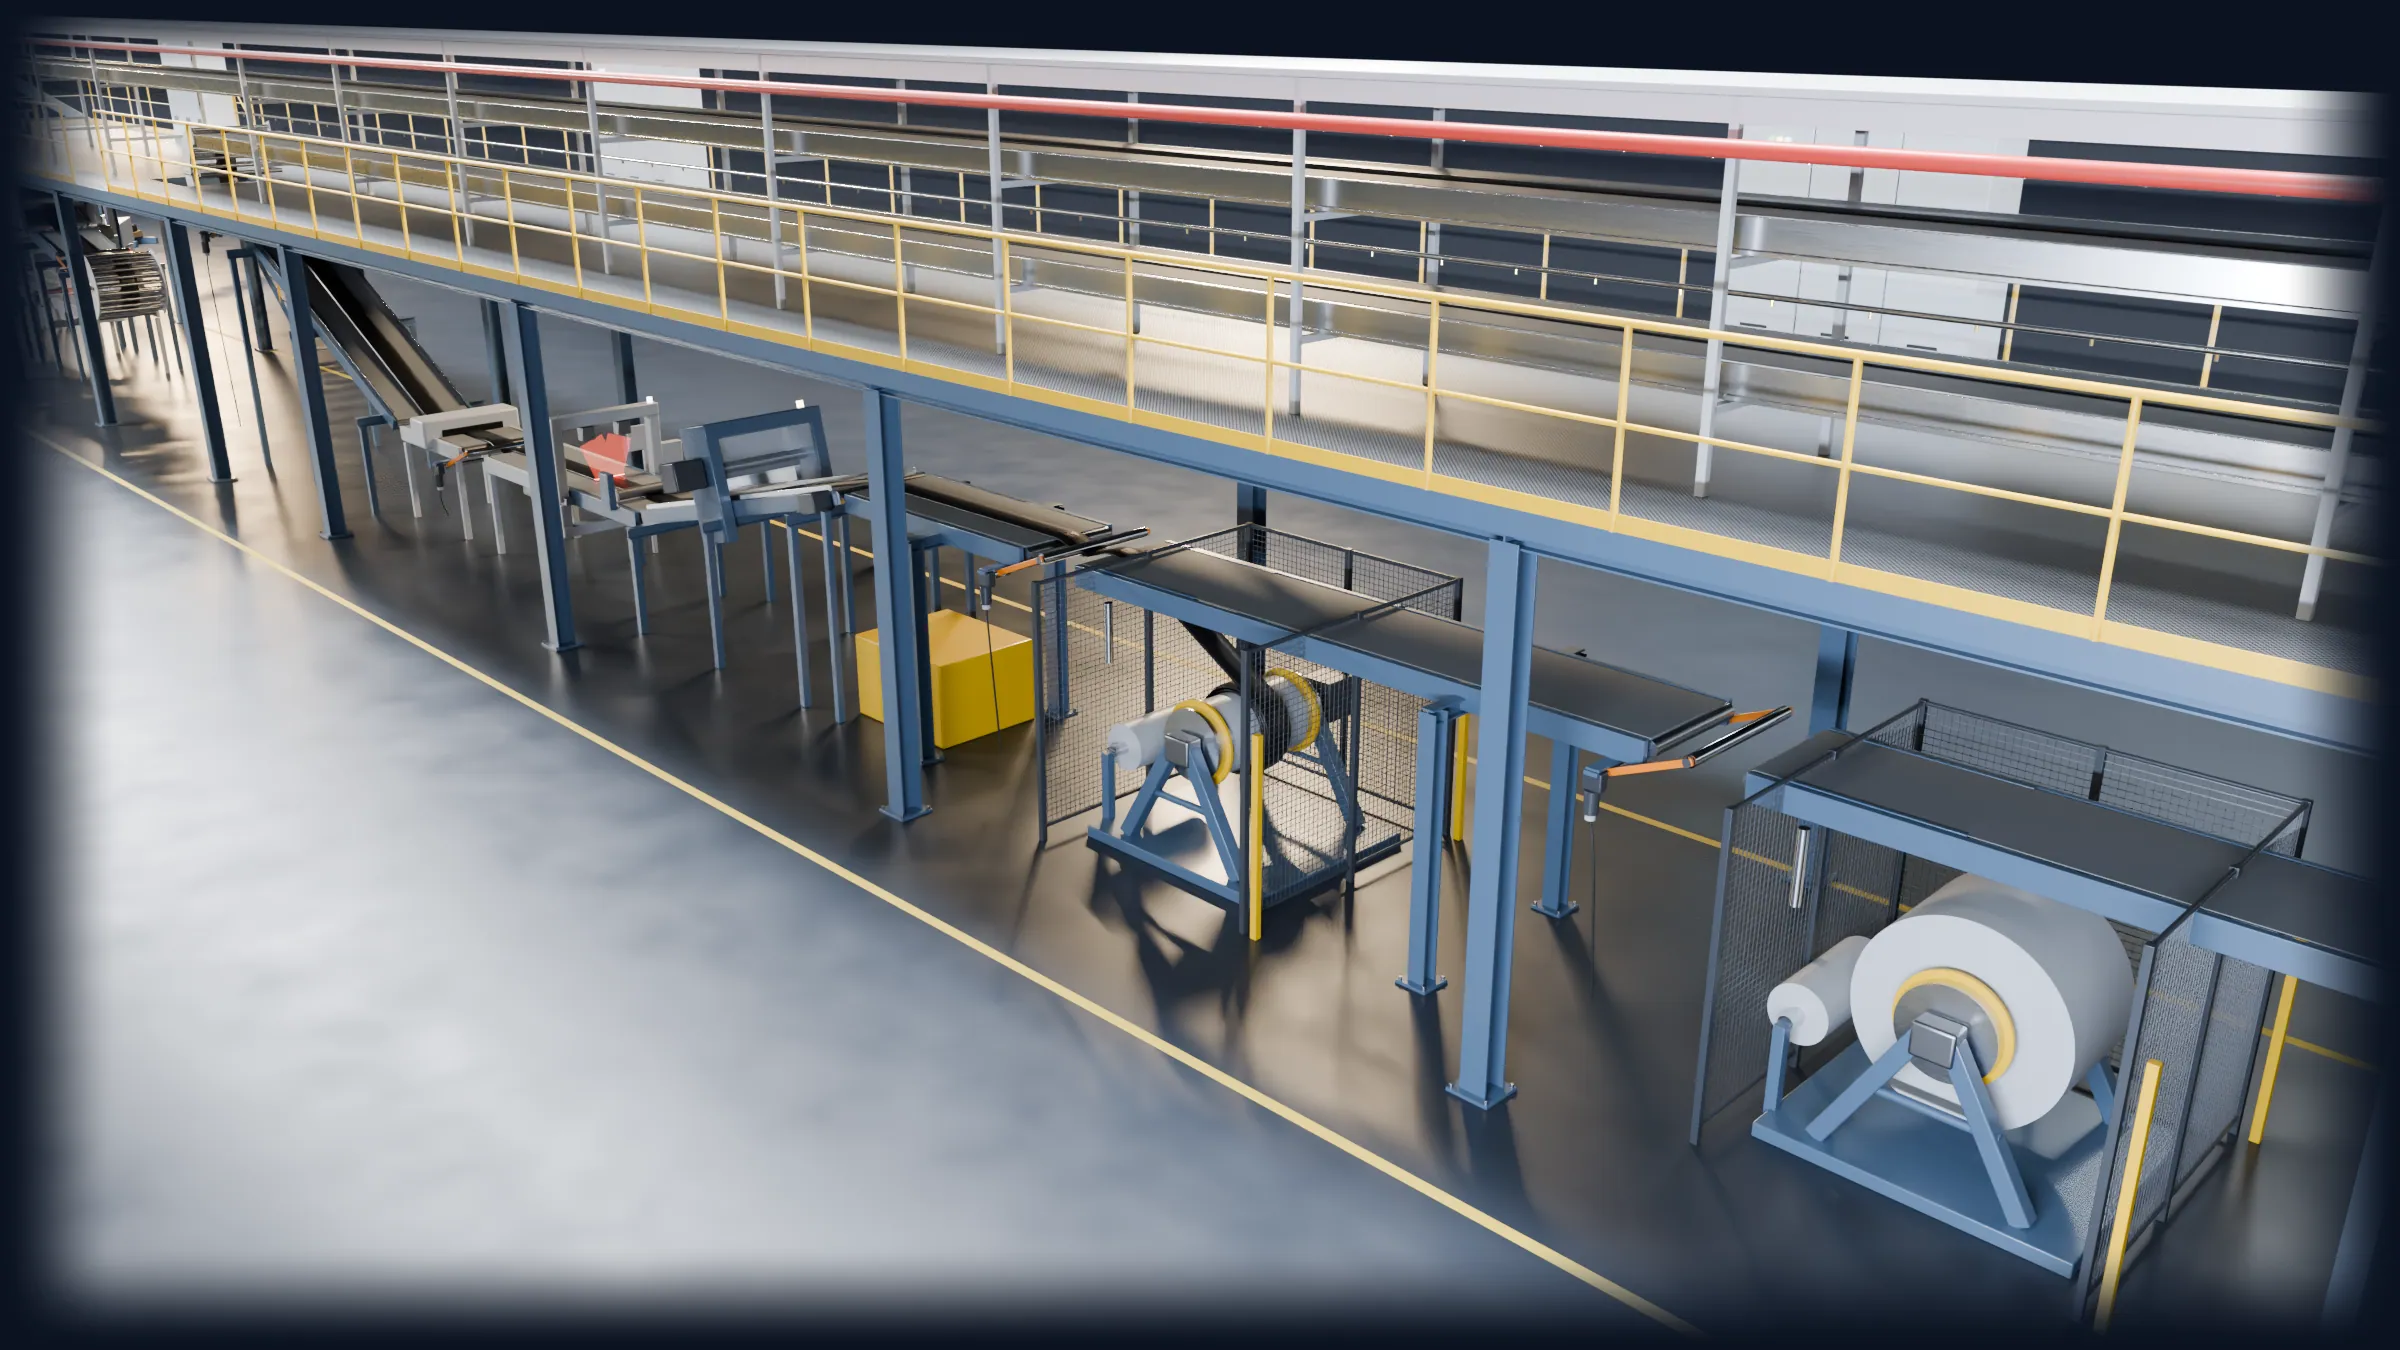
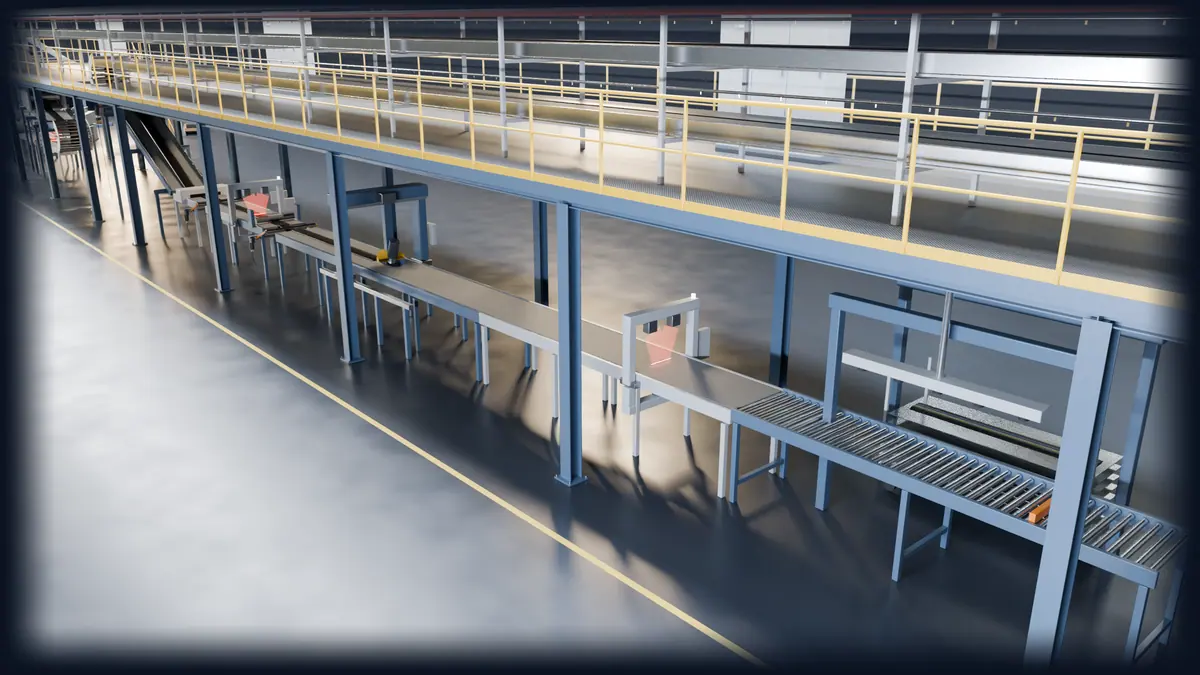
Desde la boquilla hasta el enrollador o el carro de libros: unos 100 metros en los que el perfil se contrae, se mide, se enfría y se corta. Dos sistemas de salida, turismo y camión.

  1. La compuerta de arranque sube desde abajo hasta la altura de extrusión y salva el espacio del operador delante del cabezal. El perfil sale de la boquilla a 1.200 mm.

  2. Justo después de la extracción se aplican las franjas de color. Después el perfil caliente pasa por rodillos en cuatro segmentos accionados, más pequeños hacia el final, y se contrae bajo la campana de extracción.

  3. En cada transferencia un bailarín se apoya ligeramente sobre el perfil. Su ángulo regula la cinta siguiente: la tensión se mantiene constante y nada se estira. Después, peso por metro en la cinta de pesaje y contorno, ancho y espesor con el escáner láser.

  4. Al final del tramo de medición el perfil invierte su sentido: una jaula de rodillos lo guía en la curva y justo después regula un bailarín. Las cintas ascendentes con rodillo corrugado y estación de liner lo llevan de vuelta hacia el cabezal hasta la plataforma de enfriamiento a 3,8 m.

  5. Arriba el perfil avanza por la primera cinta de enfriamiento hasta el final de la plataforma y vuelve por la segunda. Unos 100 m de enfriamiento por aspersión sobre todo el downstream.

  6. A mitad de línea el perfil cae por una abertura de la plataforma. La jaula de rodillos lo invierte y un bailarín lo entrega a la cinta descendente, de vuelta a la altura de trabajo.

  7. Detector de metales, medición de ancho, báscula y escáner de perfil liberan el perfil frío y contraído. El rodillo de punzonado desairea la superficie.

  8. Una cuchilla sobre un eje accionado corta a velocidad de línea. El rechazo pasa por la cinta de rechazo al contenedor.

  9. Por las cintas de transferencia a 2,15 m el perfil llega a los enrolladores protegidos. Un bailarín delante de cada enrollador mantiene la tensión constante y se abre la compuerta de transferencia.

  10. El perfil se enrolla en el casete con una lámina separadora. Cuando está lleno, corta la cortadora, el segundo enrollador toma el relevo y se cambia el casete lleno.

  11. Las bandas gruesas de camión siguen sin cortadora. El bailarín sincroniza el enfriamiento y el skiver sin estirar el perfil.

  12. El carro avanza a velocidad de línea y la gran cuchilla circular hace el corte en bisel para el empalme.

  13. La pieza se acelera, se mide y se pesa.

  14. La ventosa coloca cada pieza buena en el carro; las piezas malas se desvían.

Servicios

Tres áreas. Una línea.

Trabajamos en todos los conjuntos de una línea de extrusión para neumáticos y en equipos existentes de cualquier fabricante.

01 · Extrusoras

Caudal y temperatura del compuesto bajo control.

Ya sea un producto nuevo, mayor producción o un accionamiento al final de su vida útil: evaluamos la extrusora en su conjunto y diseñamos la intervención para que se ajuste al compuesto y al cabezal.

  • Dimensionar y reemplazar el accionamiento: motor, reductor, acoplamiento
  • Optimizar la geometría del husillo y la configuración de pines
  • Ajustar el caudal al producto, no solo aumentarlo
  • Adaptar la longitud del cilindro y las zonas de temperatura
  • Medición de desgaste en husillo, cilindro y pines
  • Modernizar las unidades de termorregulación y el control

Caso típico

Situación
Compuesto nuevo, la temperatura del compuesto es demasiado alta.
Acción
Ajustar las filas de pines y la geometría del husillo, recalibrar las zonas de temperatura.
Resultado
Una ventana de proceso estable para el nuevo compuesto, sin extrusora nueva.
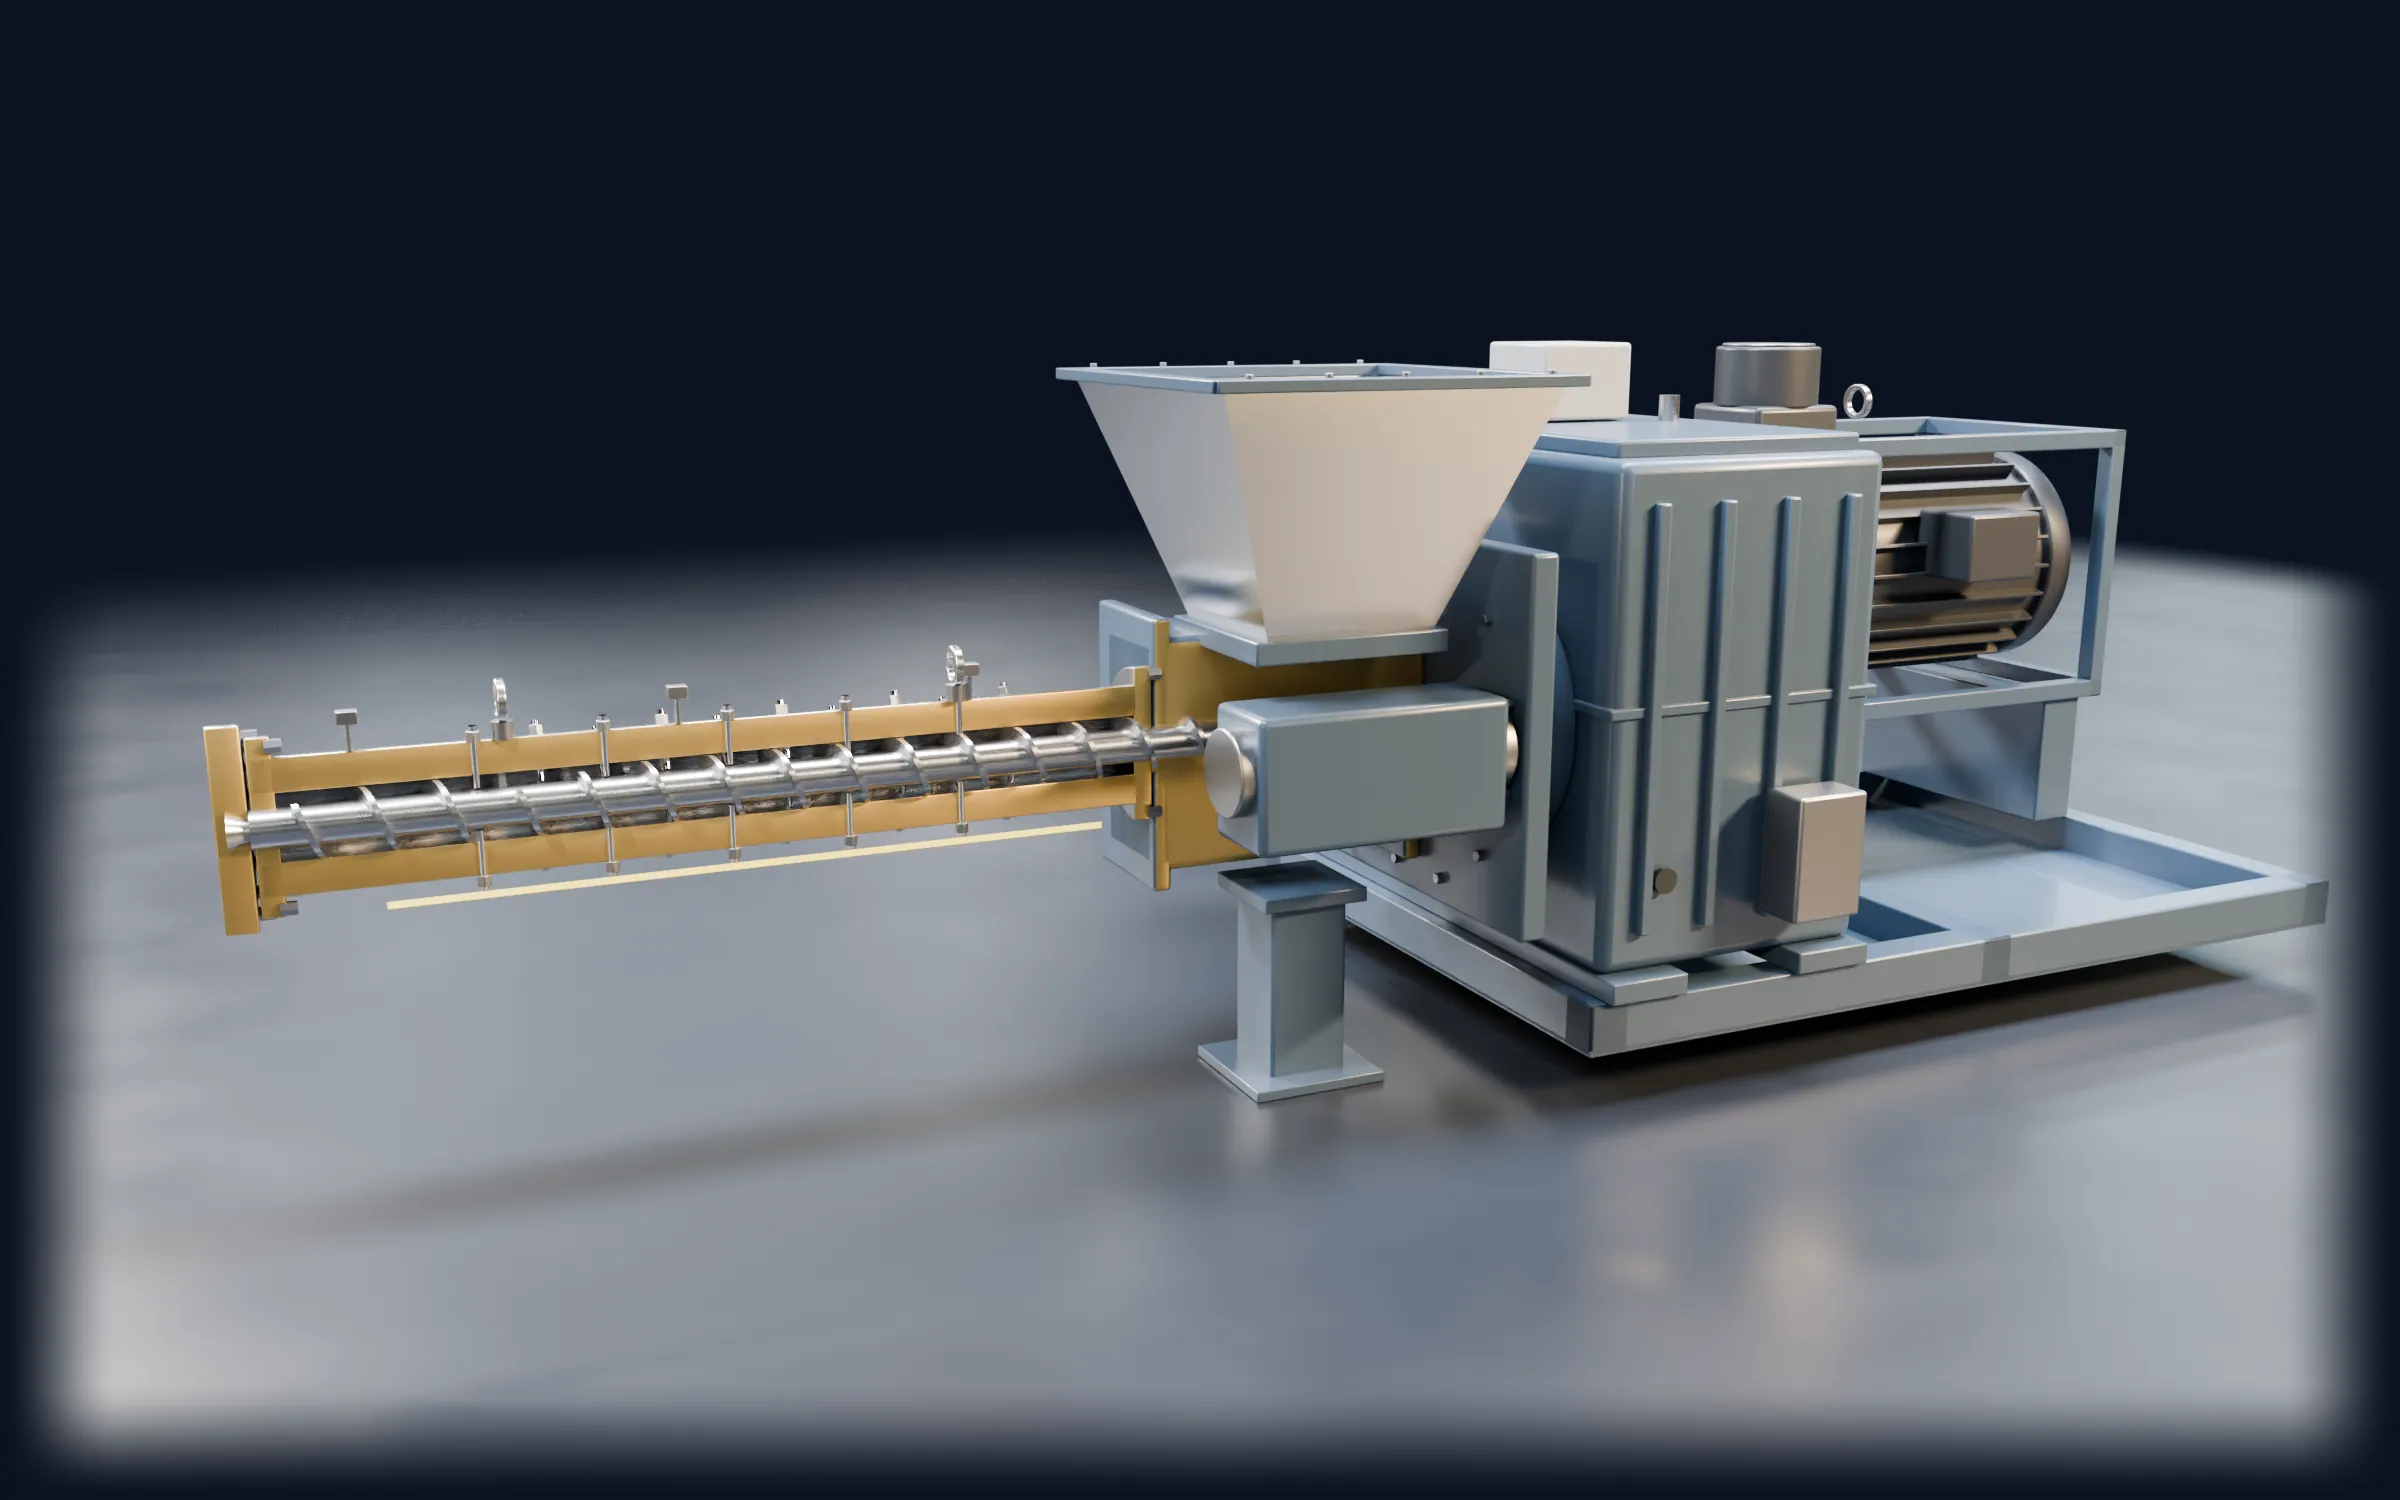
01 · Extrusoras 123456
  1. 1Brida de salida al cabezal
  2. 2Husillo con filetes interrumpidos
  3. 3Cilindro de pines
  4. 4Tolva y rodillo de alimentación
  5. 5Reductor
  6. 6Motor de accionamiento

02 · Cabezales

Más componentes, cambios más rápidos.

El cabezal define el perfil, la estructura de capas y el tiempo de cambio. Planeamos ampliaciones, nuevos insertos y sistemas de cambio para cabezales multiplex, roller head y cabezales anchos.

  • Ampliar cabezales multiplex, por ejemplo de triplex a quadruplex
  • Añadir chimenea: extrusora lateral a la altura de extrusión o sobre la parte superior del cabezal
  • Diseñar y balancear canales de flujo y preformadores
  • Insertos de cabezal para nuevos anchos y configuraciones de componentes
  • Acelerar el cambio de casetes y de dados
  • Revisar el cierre, la hidráulica y la termorregulación del cabezal

Caso típico

Situación
Un nuevo tipo de neumático requiere un chimney conductivo.
Acción
Extrusora lateral a la altura de extrusión, inserto de canal adaptado.
Resultado
El producto corre en la línea existente.
02 · Cabezales 1234
  1. 1Herramienta: casete, barra de empalme, placa de perfil
  2. 2Bloqueo hidráulico
  3. 3Casquillo del cabezal y brida
  4. 4Cambiador de casetes: dos brazos giratorios

Del perfil al neumático

Cómo los perfiles se convierten en un neumático.

Más de la mitad de un neumático sale de una extrusora: banda de rodadura, flanco, ápex e innerliner. A la izquierda la banda tal como sale del cabezal multiplex, a la derecha su lugar en el neumático terminado.

01Banda de rodadura del cabezalCinco mezclas unidas en un perfil en un solo paso.
w Cap · superficie de rodadura Chimney · conductiva Wings · hombro Base · capa inferior Cushion · adhesión
02Construcción del neumático
01

Extruido, en líneas como las que modernizamosCalandrado o alambre

Media sección vulcanizada simplificada, sin ranuras. Medidas plausibles, no específicas de un neumático.

03 · Upstream y downstream

La línea alrededor de la extrusora.

Una extrusora es tan buena como la línea que la rodea. Analizamos la cadena de proceso desde la alimentación de tiras hasta el carro de libros o la enrolladora.

Plataforma de enfriamiento, cortadora y enrolladores (turismo)
Skiver, control de longitud y carro de libros (camión)
  1. 01

    Alimentación

    Alimentación de tiras, acumulador de tiras, detección de metales, alimentación en frío en lugar de en caliente.

  2. 02

    Salida y contracción

    Transportador de salida, transportador de rodillos de contracción, tensión de banda y control del rodillo bailarín.

  3. 03

    Medición y control

    Perfil, ancho, peso por metro, lazos de control para la salida y la velocidad del husillo.

  4. 04

    Enfriamiento

    Enfriamiento por aspersión, inmersión y tambor, en varios niveles, incluido el sistema de agua.

  5. 05

    Corte y apilado

    Skiver, cortadora transversal, booking y enrollado con liner.

  6. 06

    Calidad

    Marcado, rechazo de piezas, trazabilidad y reproceso.

Caso típico

Situación
La línea debe correr más rápido, pero el perfil llega demasiado caliente al skiver.
Acción
Ampliar la línea de enfriamiento, revisar el patrón de aspersión y el circuito de agua.
Resultado
Mayor velocidad de línea con longitud estable.

Así se desarrolla una modernización

Una extrusora nueva abajo en el cabezal. Paso a paso.

El caso más exigente: la extrusora de base pasa de 120 a 150 mm. Para ello hay que retirar las extrusoras superiores. La simulación muestra la secuencia que planificamos con su equipo.

  1. Se detiene la producción; el perfil termina en el enrollador o en el carro de libros.

  2. El operador abre el peine de cuñas y abre el casete con barra de empalme y barra de perfil sobre su bisagra hacia el lado de operación.

  3. La parte superior gira hacia arriba y la inferior hacia abajo.

  4. Los insertos avanzan sobre los vástagos de los cilindros hidráulicos. La grúa móvil los deposita en palés con eslingas de cadena en los cáncamos.

  5. El tren de rodillos de contracción se aparta. Después cada husillo sale hacia delante por el cabezal abierto y se apoya en caballetes.

  6. Las cintas alimentadoras se desmontan y se retiran para que la grúa acceda libremente por encima de las extrusoras.

  7. La grúa móvil retira las extrusoras wing y cap con sus pórticos. Solo entonces queda libre la extrusora base.

  8. Soltar la brida, retirar axialmente y elevar.

  9. Se desenrosca el casquillo antiguo y se enrosca el nuevo para 150 mm.

  10. La nueva extrusora (piezas nuevas en dorado) se eleva, se acerca al casquillo, se alinea y se atornilla.

  11. Vuelven los pórticos, las extrusoras de cap y de ala, los alimentadores y los husillos.

  12. El nuevo inserto inferior (contorno dorado) y el superior se colocan en los vástagos y entran en el cabezal. Cerrar y bloquear el cabezal.

  13. El operador cierra el casete delante de la boquilla, el peine de cuñas sujeta, la compuerta de arranque sube. Guía el primer perfil hacia la cinta de extracción.

Representación genérica basada en modernizaciones reales. Tiempos y medios de elevación se definen en cada proyecto.

Proceso del proyecto

Primero medir, luego planear, luego modernizar.

Cada proyecto sigue la misma lógica. Así usted sabe en cada fase qué está decidido, cuánto cuesta y qué sigue.

  1. 01

    Diagnóstico

    Registramos el estado, las interfaces y los datos de su línea, con escaneo 3D si hace falta.

    ResultadoReporte de estado, datos 3D, análisis de cuellos de botella

  2. 02

    Concepto

    Evaluamos las variantes técnica y económicamente.

    ResultadoEstudio de factibilidad, layout, rango de presupuesto

  3. 03

    Especificación y adjudicación

    Redactamos la especificación técnica y comparamos cotizaciones sin preferencia de fabricante.

    ResultadoEspecificación técnica, comparativo de cotizaciones, recomendación de adjudicación

  4. 04

    Ejecución

    Coordinamos proveedores, montaje y plazos dentro de la ventana de paro acordada.

    ResultadoCronograma, supervisión de montaje, actas de aceptación

  5. 05

    Arranque

    Acompañamos la puesta en marcha hasta que el peso, el perfil y el caudal sean estables.

    ResultadoReporte de arranque, documentación, entrega

La ejecución física la realizan su personal y sus proveedores. Nosotros dirigimos el proyecto en lo técnico, revisamos cada paso y aseguramos que se cumplan plazos y calidad.

Levantamiento 3D · Gemelo digital

Si faltan planos, medimos.

Muchas líneas llevan décadas operando, pero su documentación ya no existe. Escaneamos piezas, cabezales y secciones completas de línea en sitio y generamos modelos CAD dimensionalmente exactos como base para diseño, verificación de colisiones y refacciones.

  • Escaneo 3D desde una pieza hasta el layout de la línea
  • Reconstrucción CAD, no solo nube de puntos
  • Verificación de colisiones para componentes nuevos
  • Refacciones sin plano original

hasta 0,05 mmPrecisión del levantamiento en sitio

En todo el mundo

Trabajamos donde se fabrican neumáticos.

Las plantas de neumáticos están en Europa, América y Asia. Trabajamos para todos los fabricantes de neumáticos, en equipos de cualquier marca, y hablamos alemán, inglés y español. No mencionamos nombres de clientes. Referencias disponibles a solicitud.

Centros de producción de neumáticos
  • 01

    Europa

    Europa Central, del Este y del Sur

  • 02

    Norteamérica

    EE. UU. y México

  • 03

    Sudamérica

    Brasil y países vecinos

  • 04

    Asia

    China, India, Sudeste Asiático

Por qué Hercules

Hablamos el idioma de su línea.

  1. 01

    Independientes del fabricante

    Recomendamos lo que se ajusta a su línea, no lo que ofrece un catálogo.

  2. 02

    Toda la línea

    Extrusora, cabezal, upstream y downstream en una sola evaluación.

  3. 03

    Experiencia de planta

    25 años en plantas de neumáticos: producción, desarrollo y modernización.

  4. 04

    Paros planificables

    Medir y planear antes de la primera intervención, modernización dentro de la ventana acordada.

  5. 05

    Datos 3D propios

    Levantamiento con precisión de hasta 0,05 mm, también donde faltan planos.

  6. 06

    Tres idiomas

    Alemán, inglés y español, directamente con la planta, el proveedor y el equipo de montaje.

Preguntas frecuentes

Qué implica una modernización en una línea en operación.

¿Hercules ejecuta la modernización por su cuenta?

Planeamos, desarrollamos y dirigimos. El diagnóstico, el diseño, la medición y la optimización los realizamos nosotros. La ejecución física la llevan a cabo su personal y sus proveedores. Nosotros hacemos la supervisión, coordinamos las interfaces y aseguramos que se cumplan plazo y calidad.

¿Importa el fabricante de nuestro equipo?

No. No estamos ligados a ninguna marca y trabajamos en equipos existentes de cualquier fabricante, desde la extrusora y el cabezal hasta los periféricos. Donde faltan planos de diseño, el levantamiento 3D aporta la base técnica.

¿Cómo se mantiene planificable el paro?

Antes de la primera intervención registramos con precisión el estado actual y planeamos la modernización en detalle, incluidos el premontaje y las refacciones. Los trabajos se realizan dentro de una ventana de paro acordada. Así el tiempo de paro se mantiene calculable.

¿Trabajan también a nivel internacional?

Sí. Hay plantas de neumáticos en todo el mundo, y trabajamos donde está la línea. El idioma del proyecto es alemán, inglés o español.

¿Cómo empieza un proyecto?

Con una conversación sobre su equipo y su objetivo. Si tiene sentido, sigue un diagnóstico en sitio. Después usted sabe qué es técnicamente posible, cuánto tiempo toma y en qué rango de costos se ubica.

Contacto

Hablemos de su línea.

Describa brevemente su equipo y su objetivo. Nos pondremos en contacto con usted personalmente.

Su contacto

Raymond Jöhnk

Director General, Hercules GmbH

Tel. / WhatsApp
+49 162 3223301
Dirección
Nenndorfer Str. 85i · 30952 Ronnenberg · Deutschland

Preparar solicitud

Tema

La solicitud abre su programa de correo. Este sitio web no almacena ningún dato.