Engineering · Projektleitung · Retrofit

Reifen-Extrusionslinien umbauen.Planbar bis zum Hochlauf.

Wir planen und leiten Umbauten an Extrudern, Multiplex-Köpfen und der gesamten Up- und Downstream-Kette. Mit 25 Jahren Erfahrung in Reifenwerken, unabhängig vom Anlagenhersteller und mit eigenem 3D-Aufmaß bis 0,05 mm.

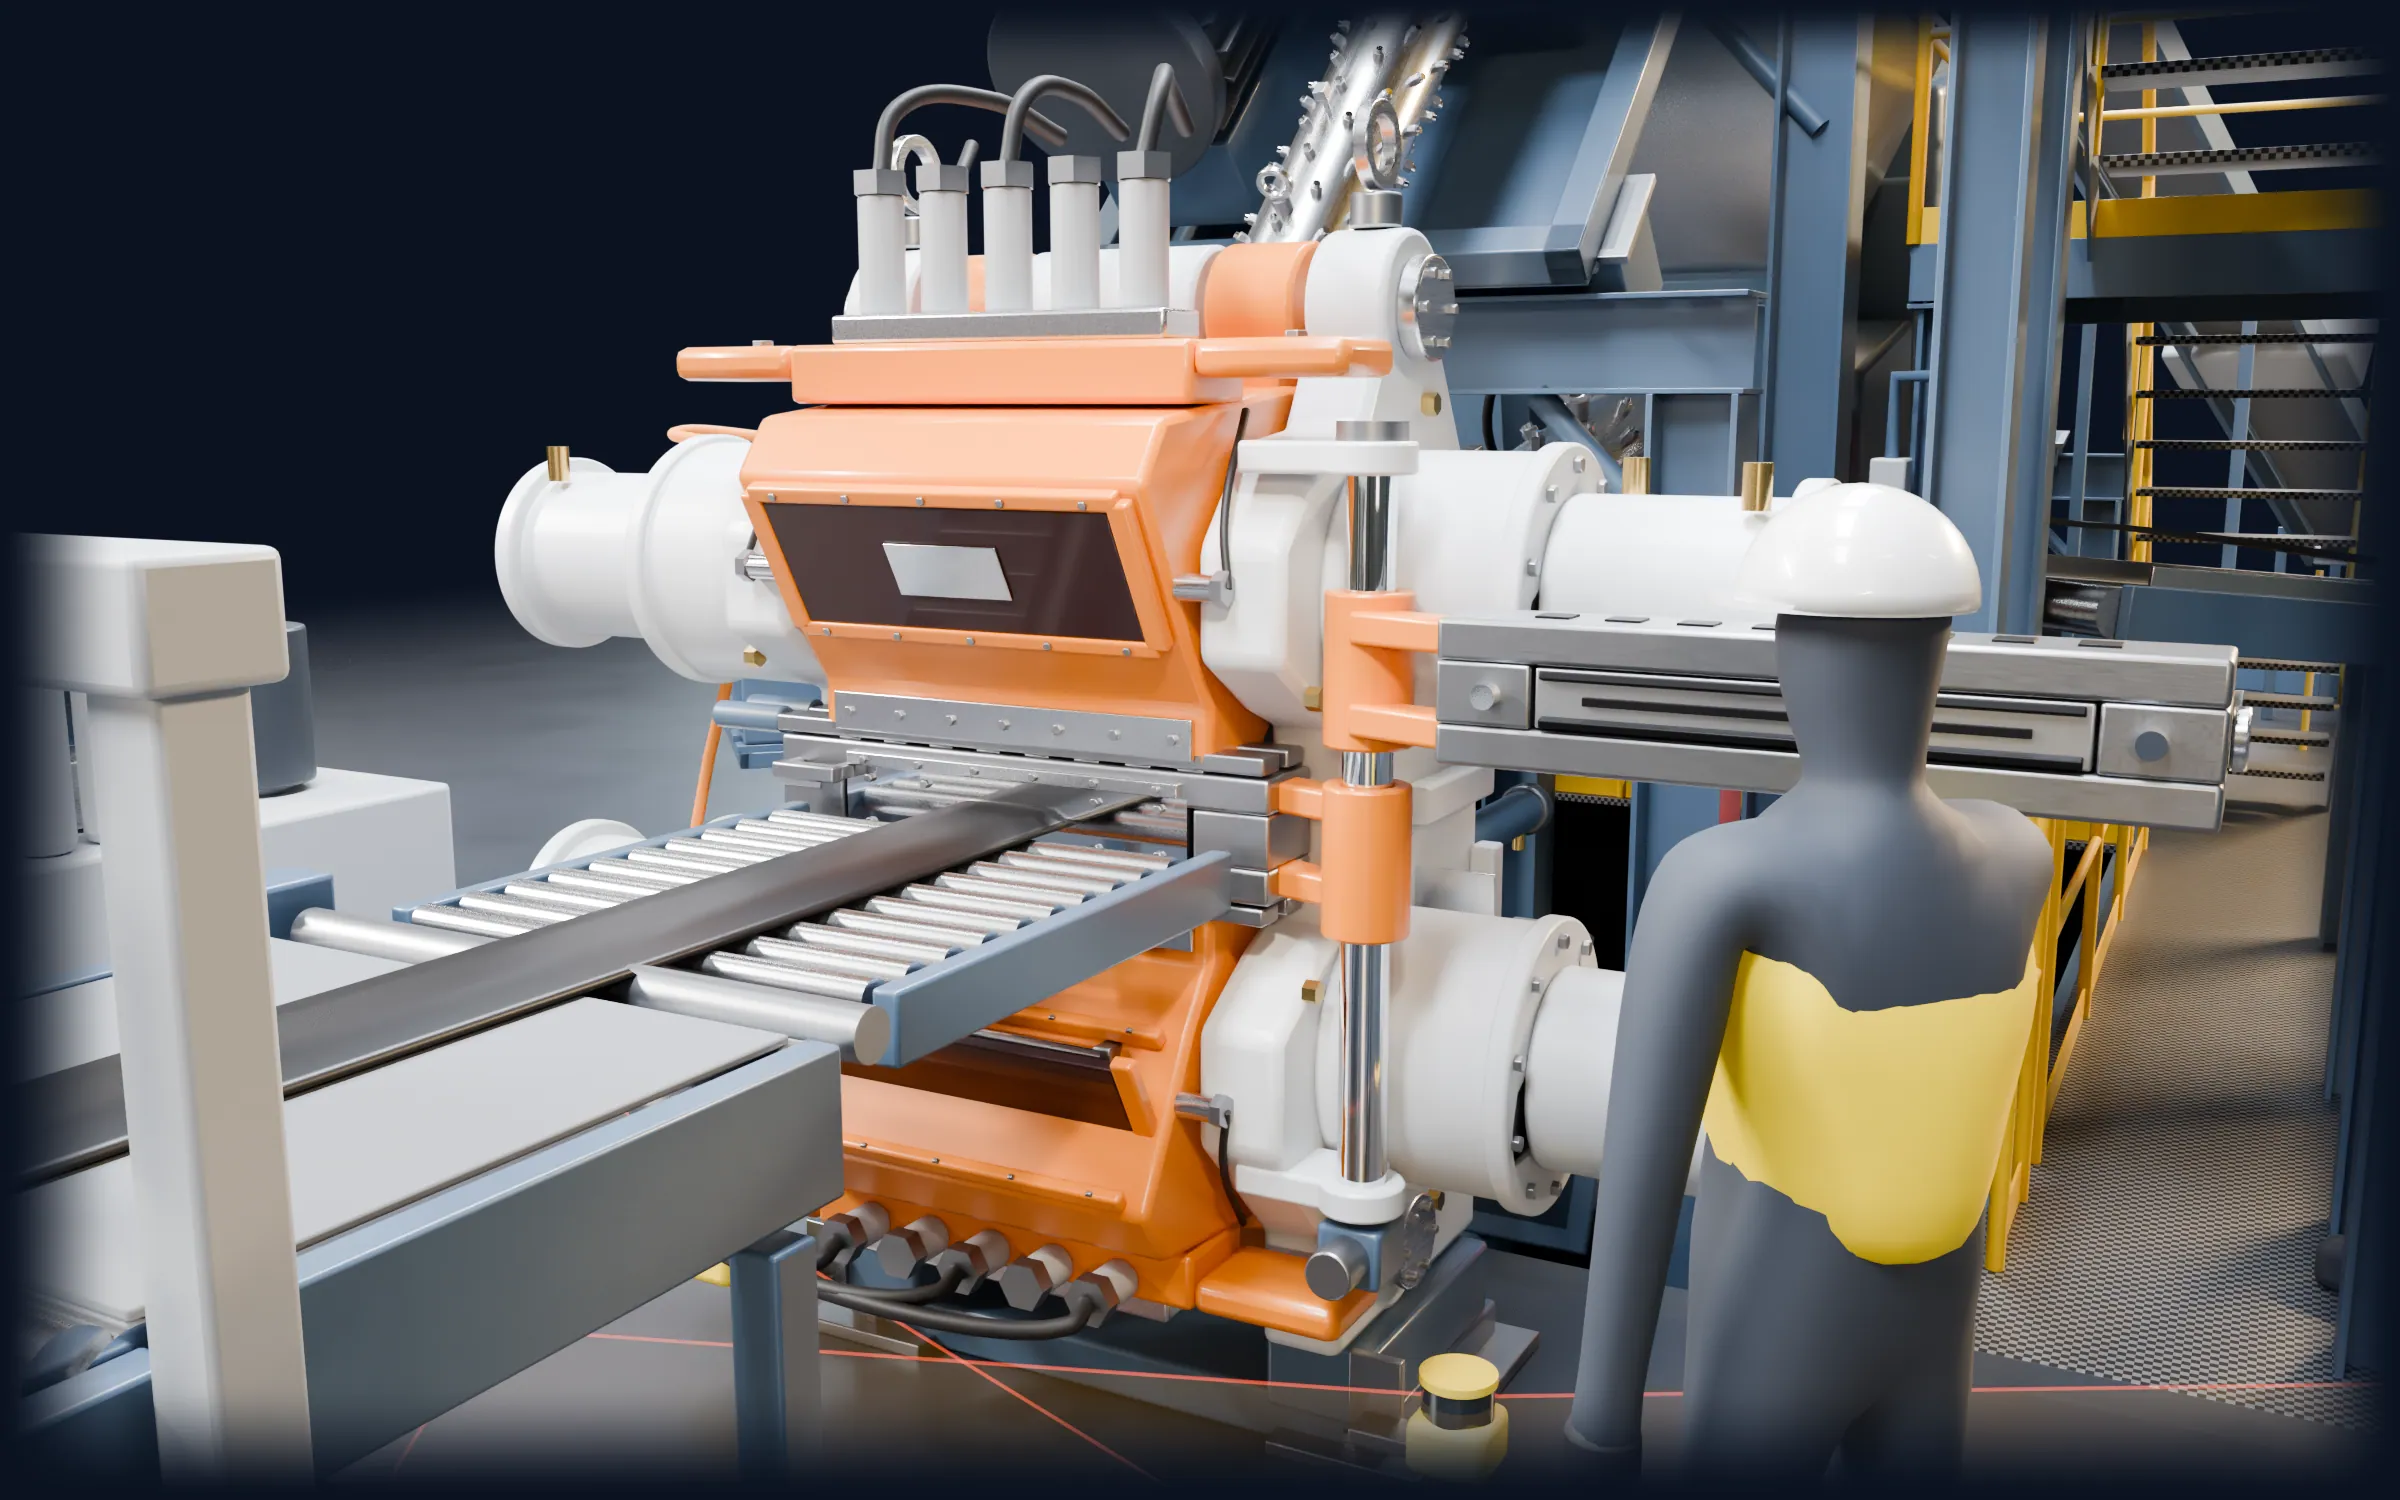
Quadruplex-Gruppe in Huckepack-Bauweise · generisches Modell Stiftextruder · Cap Extruder · Wings Extruder · Base Multiplex-Kopf Abzugsband
Quadruplex-Gruppe in Huckepack-Bauweise · generisches Modell

Ihr Projektleiter

Ein Ansprechpartner für den ganzen Umbau.

Ein Umbau an einer laufenden Reifenlinie berührt Mechanik, Verfahrenstechnik, Elektrik, Termine und mehrere Lieferanten gleichzeitig. Wir übernehmen die Projektleitung auf Ihrer Seite: Wir legen fest, was gebaut wird, wählen mit Ihnen die passenden Lieferanten aus und begleiten die Umsetzung, bis die Linie wieder stabil produziert.

Was wir tun

  1. 01Bestandsaufnahme und 3D-Aufmaß der Anlage
  2. 02Konzept, Machbarkeit und Budgetrahmen
  3. 03Lastenheft und herstellerneutraler Angebotsvergleich
  4. 04Konstruktion, Schnittstellen und Terminplan
  5. 05Montage-Supervision im Stillstandsfenster
  6. 06Inbetriebnahme, Hochlauf und Dokumentation

Was Sie davon haben

  1. →Entscheidungen auf Basis von Messwerten statt Annahmen
  2. →Ein Stillstand, der vorher geplant ist und nicht länger dauert
  3. →Empfehlungen, die zu Ihrer Linie passen, nicht zu einem Katalog
  4. →Weniger Schnittstellen im eigenen Team, ein Verantwortlicher
  5. →Aktuelle technische Daten Ihrer Anlage, die bei Ihnen bleiben
  6. →Ein Hochlauf mit klaren Zielwerten für Gewicht, Profil und Ausstoß

Das Herz der Linie

Die Multiplex-Gruppe, von allen Seiten.

Drei Hauptextruder und ein Seitenarm-Extruder speisen einen Kopf. So entsteht ein Laufstreifen aus fünf Mischungen in einem einzigen Schritt. Genau an dieser Gruppe setzen wir bei Umbau und Retrofit an.

  1. Drei Stiftextruder, radial auf einen Kopf ausgerichtet: Cap, Base und Wings, dazu der 45er Seitenarm-Extruder für den Chimney. Jeder mit eigener Fütterung, eigenem Getriebe und eigener Temperierung.

  2. Die Extruder sitzen übereinander auf Stützen und Bühne. Kurze, symmetrische Fließwege halten Druck und Massetemperatur im Fenster.

  3. Im Kopf laufen die Mischungen zusammen. Fließkanäle, Vorformer und Schablone entscheiden über die Maßhaltigkeit des Laufstreifens.

  4. Kassettenwechsler am Kopfgehäuse, Rüstwagen mit Profilleisten und das Bedienpult der Linie. Hier entscheidet sich, wie schnell ein Produktwechsel gelingt.

Die ganze Linie

Fahren Sie mit dem Laufstreifen durch die Linie.

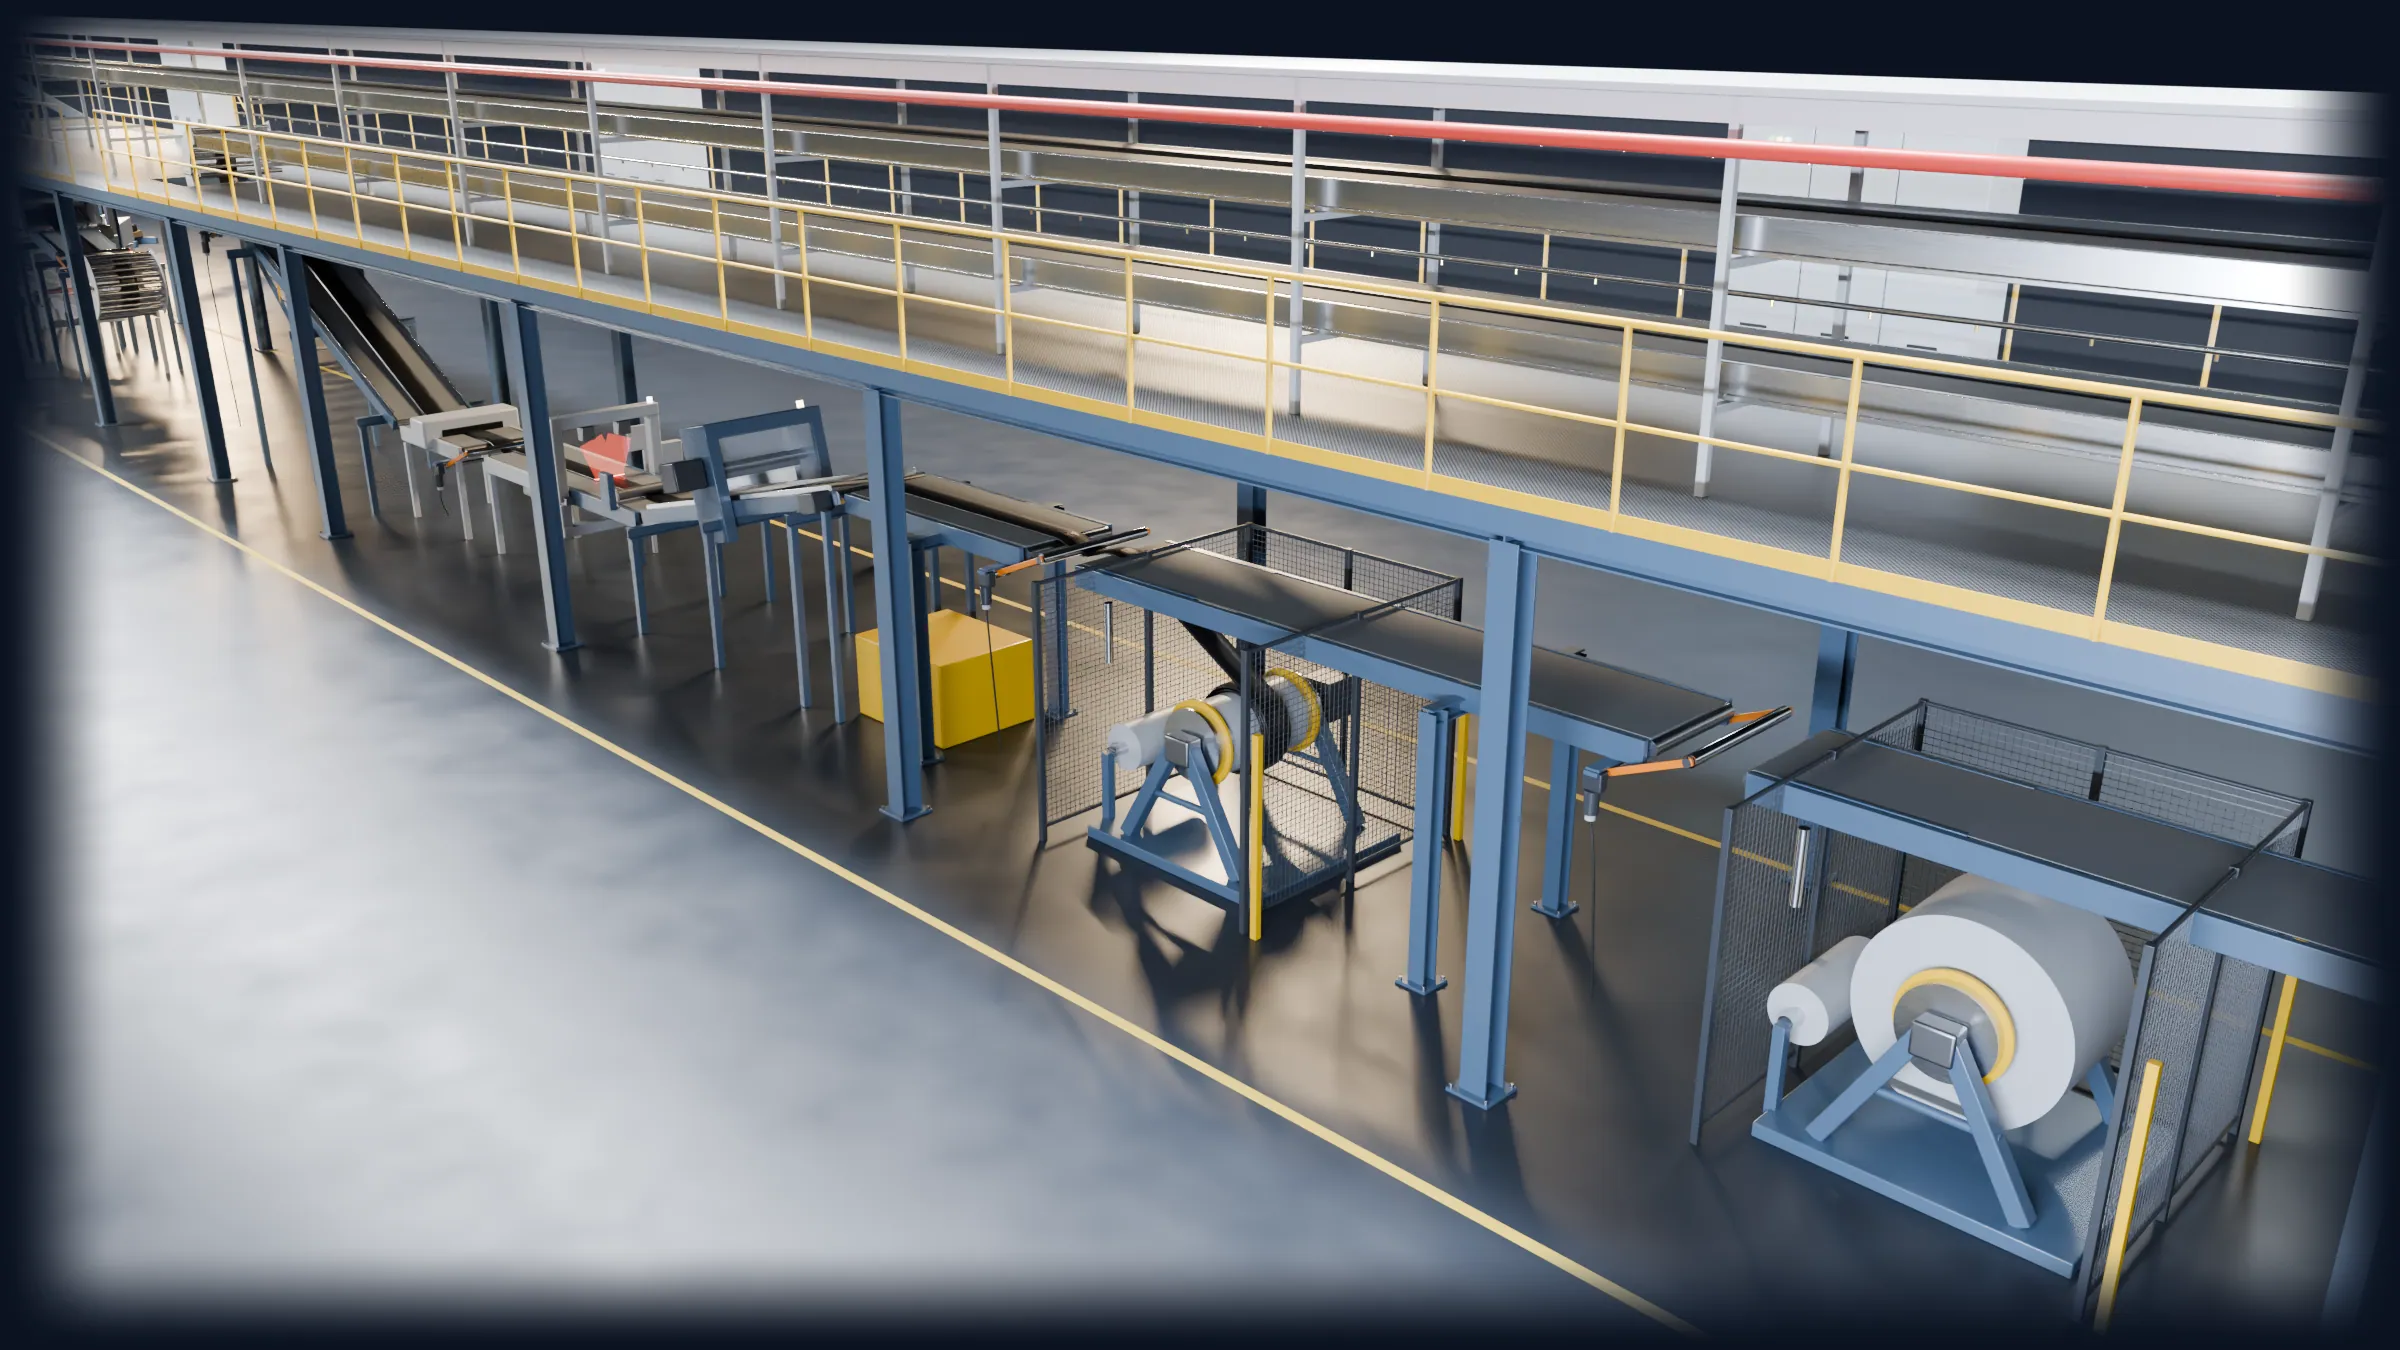
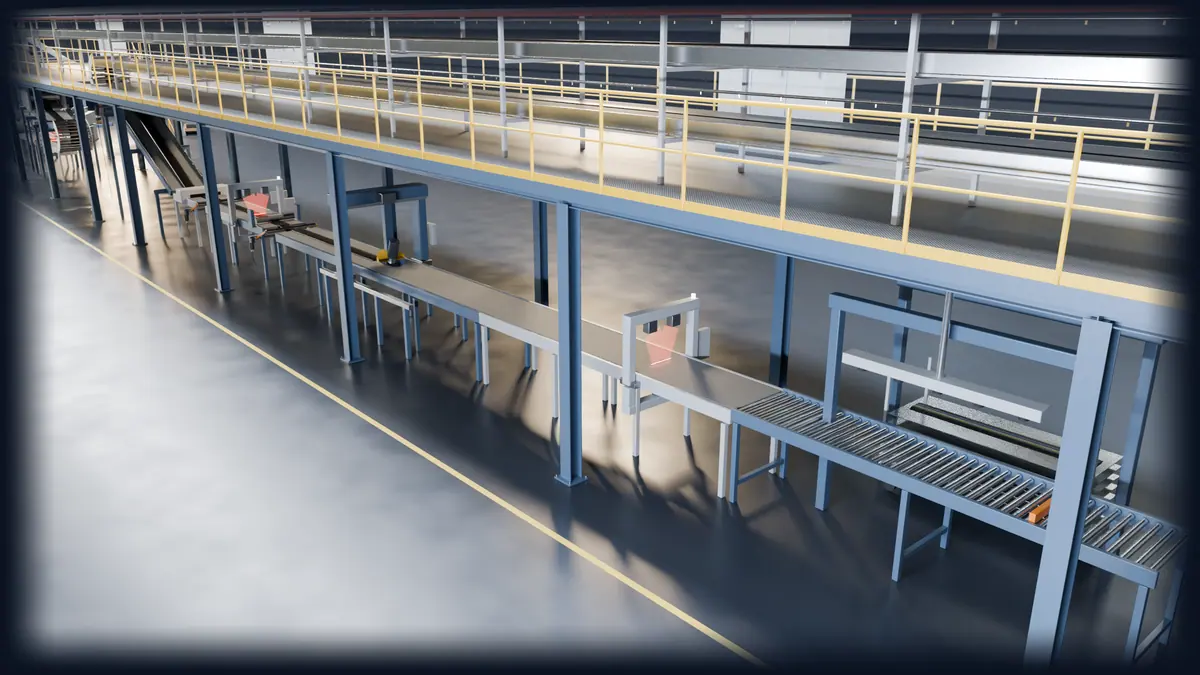
Vom Mundstück bis in den Wickler oder Buchwagen: rund 100 Meter, auf denen das Profil schrumpft, gemessen, gekühlt und geschnitten wird. Zwei Folgesysteme, PKW und LKW.

  1. Die Anfahrklappe schwenkt von unten auf Extrusionshöhe und überbrückt den Bedienraum vor dem Kopf. Das Profil verlässt das Mundstück bei 1.200 mm.

  2. Gleich nach dem Abzug kommen die Farbstreifen. Dann läuft das heiße Profil über Rollen in vier angetriebenen Segmenten, zum Ende hin kleiner, und schrumpft kontrolliert unter der Absaughaube.

  3. An jeder Übergabe liegt ein Tänzer leicht auf dem Profil. Sein Winkel regelt das nächste Band, die Spannung bleibt gleich und nichts wird gedehnt. Dann folgen Metergewicht auf der Bandwaage und Kontur, Breite und Dicke per Laserscanner.

  4. Am Ende der Messstrecke kehrt das Profil um: Ein Rollenkorb führt es um die Umlenkung, direkt danach regelt ein Tänzer. Über die Steigbänder mit Riffelwalze und Liner-Station geht es zurück Richtung Kopf auf die Kühlbühne in 3,8 m Höhe.

  5. Oben läuft das Profil auf dem ersten Kühlband bis ans Bühnenende und auf dem zweiten zurück. Rund 100 m Sprühkühlung über dem gesamten Downstream.

  6. In der Linienmitte fällt das Profil durch eine Öffnung in der Bühne. Der Rollenkorb lenkt es um, ein Tänzer übergibt es an das Abwärtsband zurück auf Arbeitshöhe.

  7. Metalldetektor, Breitenmessung, Waage und Profilscanner geben das kalte, geschrumpfte Profil frei. Die Stichelwalze entlüftet die Oberfläche.

  8. Ein Messer auf angetriebener Welle schneidet in Liniengeschwindigkeit. Ausschuss läuft über das Ausschussband in den Behälter.

  9. Über die Transferbänder in 2,15 m Höhe erreicht das Profil die eingehausten Wickler. Ein Tänzer vor jedem Wickler hält die Spannung konstant, die Übergabeklappe öffnet.

  10. Das Profil wird mit Zwischenlage auf die Kassette gewickelt. Ist sie voll, schneidet der Crosscutter, der zweite Wickler übernimmt, und die volle Kassette wird getauscht.

  11. Dicke LKW-Laufstreifen laufen ohne Crosscutter weiter. Der Tänzer gleicht Kühlstrecke und Skiver ab, ohne das Profil zu dehnen.

  12. Der Wagen fährt in Liniengeschwindigkeit mit, das große Kreismesser schneidet schräg für den Spleiß am Aufbau.

  13. Das Stück wird beschleunigt, vermessen und gewogen.

  14. Der Vakuumgreifer legt jedes Gutteil in den Buchwagen, Schlechtteile werden ausgeschleust.

Leistungen

Drei Bereiche. Eine Linie.

Wir arbeiten an allen Baugruppen einer Reifen-Extrusionslinie und an Bestandsanlagen jedes Herstellers.

01 · Extruder

Ausstoß und Massetemperatur im Griff.

Ob neues Produkt, höhere Ausbringung oder ein Antrieb am Ende seiner Lebensdauer: Wir bewerten den Extruder als Ganzes und legen den Eingriff so aus, dass er zur Mischung und zum Kopf passt.

  • Antrieb auslegen und tauschen: Motor, Getriebe, Kupplung
  • Schneckengeometrie und Stiftkonfiguration optimieren
  • Ausstoß auf das Produkt abstimmen, nicht einfach erhöhen
  • Zylinderlänge und Temperierzonen anpassen
  • Verschleißmessung an Schnecke, Zylinder und Stiften
  • Temperiergeräte und Regelung modernisieren

Typischer Fall

Anlass
Neue Mischung, die Massetemperatur liegt zu hoch.
Maßnahme
Stiftreihen und Schneckengeometrie anpassen, Temperierzonen neu abstimmen.
Ergebnis
Ein stabiles Prozessfenster für die neue Mischung, ohne neuen Extruder.
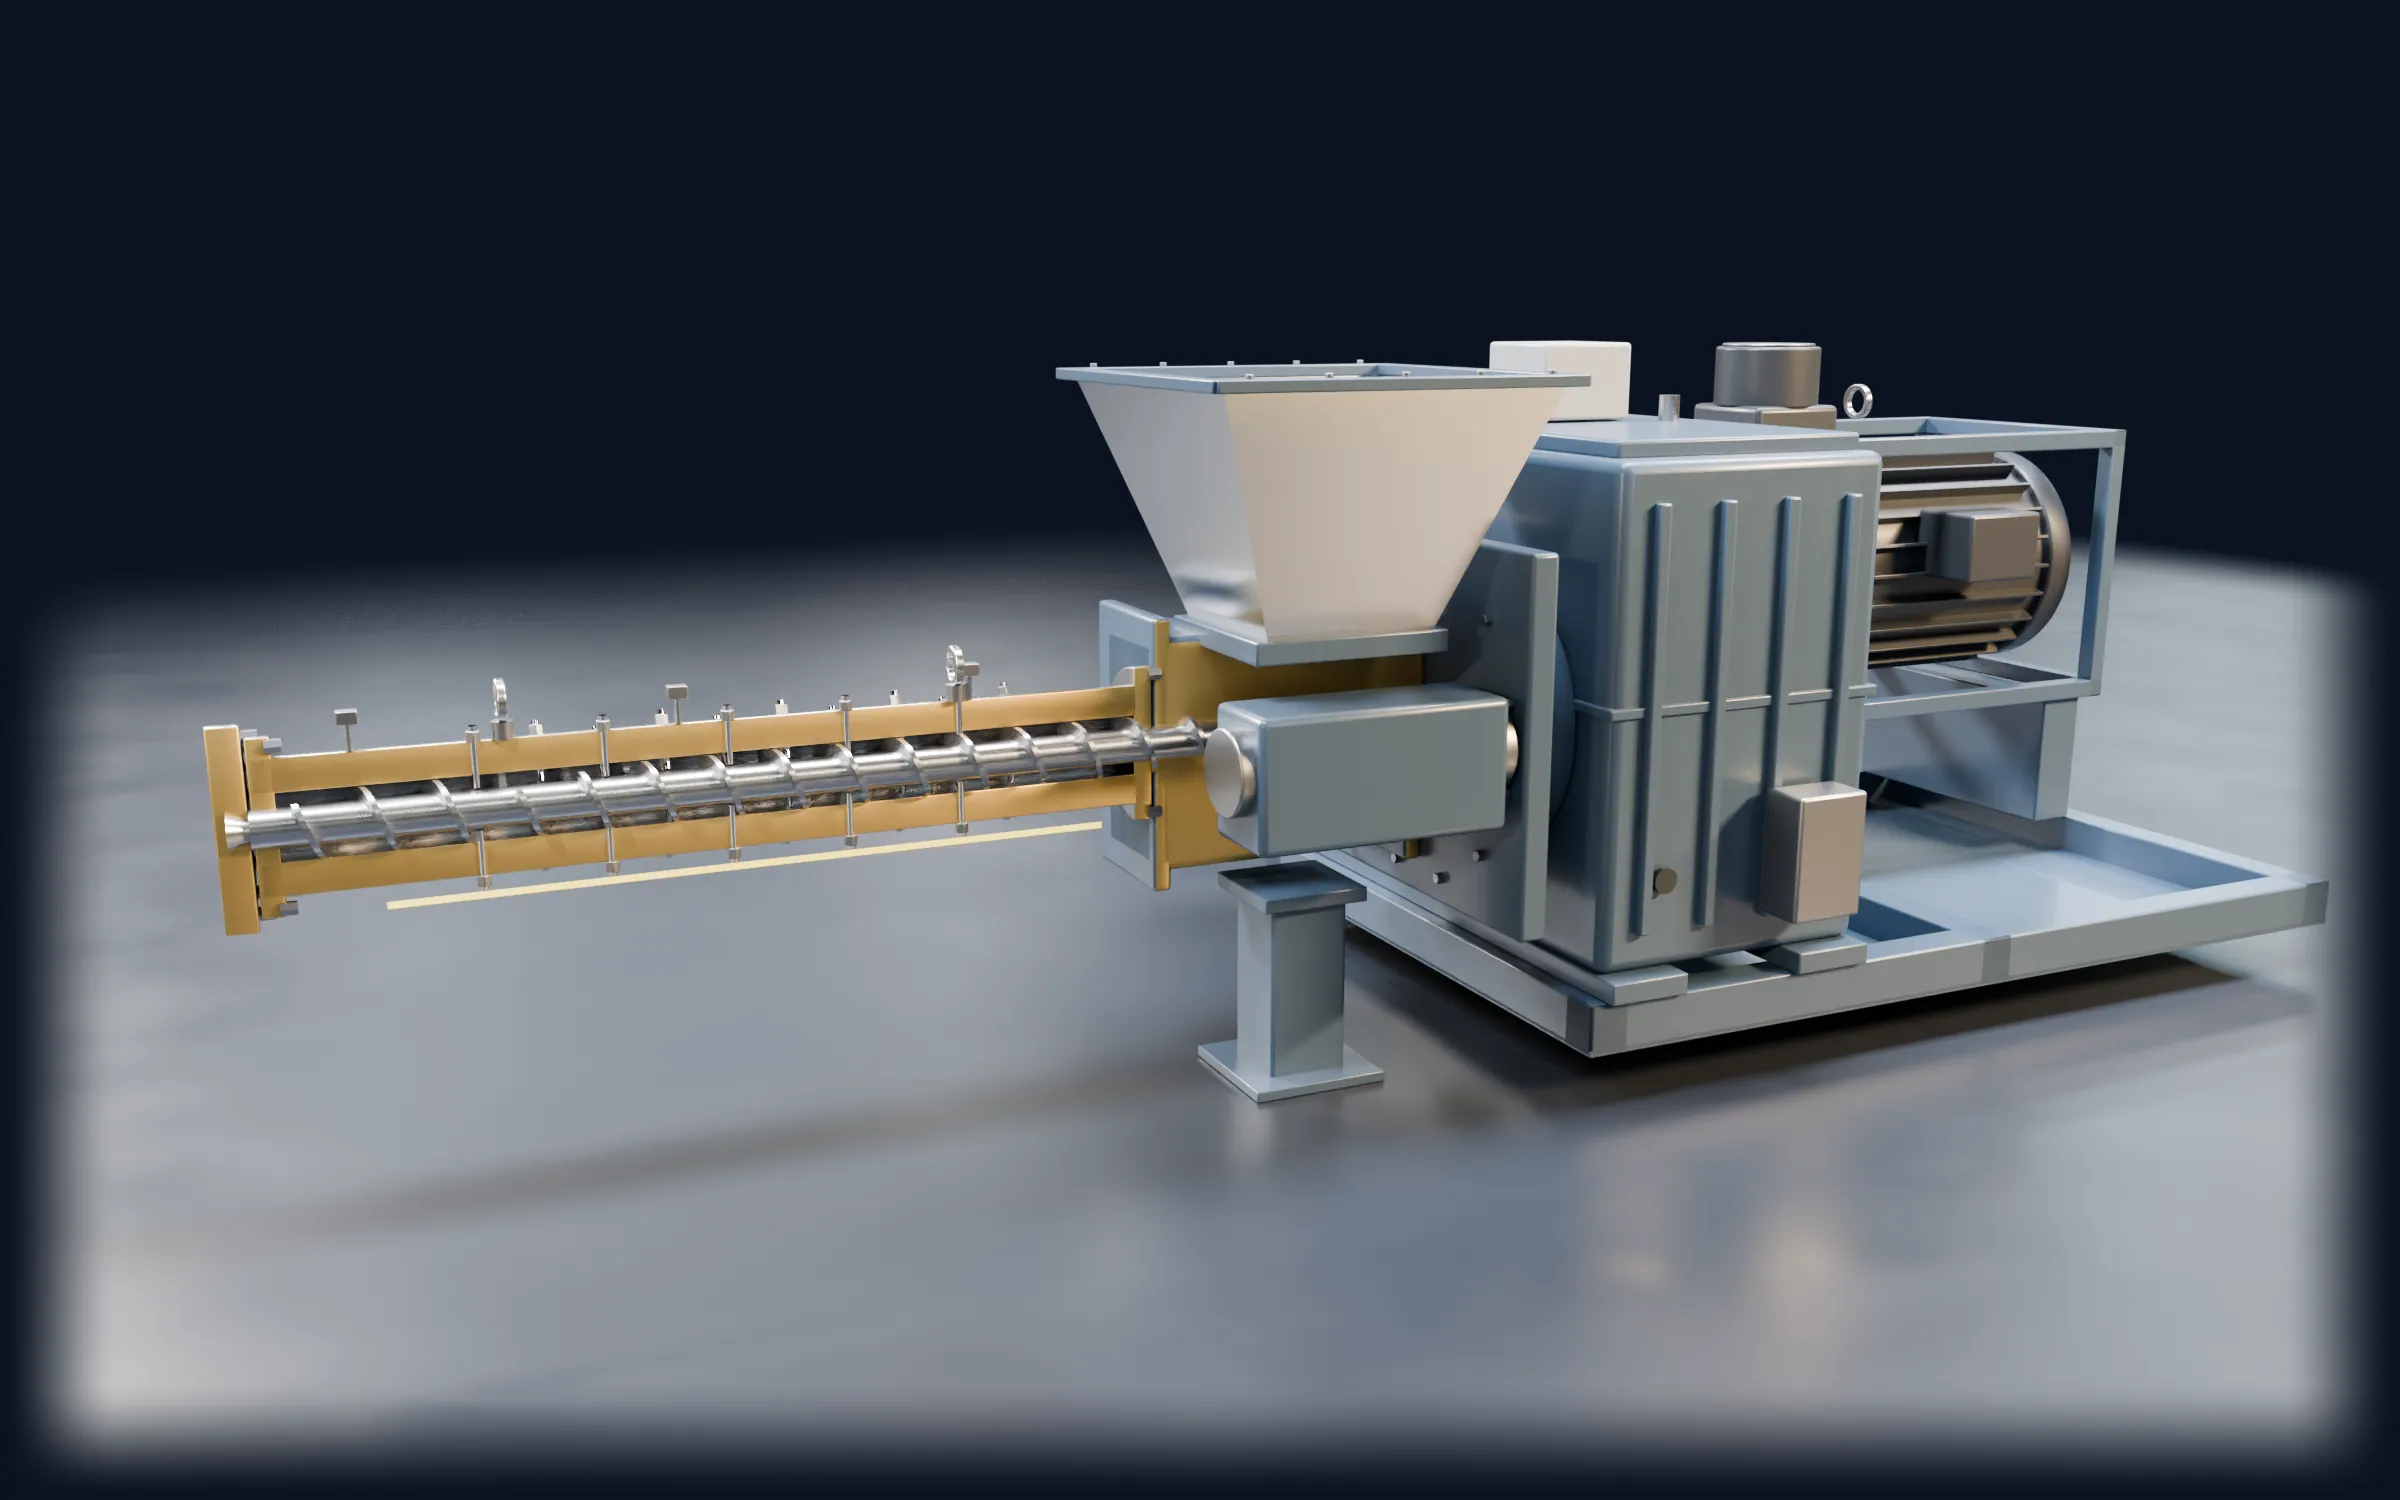
01 · Extruder 123456
  1. 1Austrittsflansch zum Kopf
  2. 2Schnecke mit unterbrochenen Stegen
  3. 3Stiftzylinder
  4. 4Trichter und Einzugswalze
  5. 5Getriebe
  6. 6Antriebsmotor

02 · Spritzköpfe

Mehr Komponenten, schnellere Wechsel.

Der Kopf entscheidet über Profil, Schichtaufbau und Rüstzeit. Wir planen Erweiterungen, neue Einsätze und Wechselsysteme für Multiplex-, Roller-Head- und Breitspritzköpfe.

  • Multiplex-Köpfe erweitern, etwa von Triplex auf Quadruplex
  • Chimney nachrüsten: Seitenarm-Extruder auf Extrusionshöhe oder auf dem Kopf-Oberteil
  • Fließkanäle und Vorformer auslegen und ausbalancieren
  • Kopfeinsätze für neue Breiten und Komponentenaufbauten
  • Kassetten- und Schablonenwechsel beschleunigen
  • Verriegelung, Hydraulik und Kopftemperierung überarbeiten

Typischer Fall

Anlass
Ein neuer Reifentyp braucht einen leitfähigen Chimney.
Maßnahme
Seitenarm-Extruder auf Extrusionshöhe, angepasster Fließkanaleinsatz.
Ergebnis
Das Produkt läuft auf der bestehenden Linie.
02 · Spritzköpfe 1234
  1. 1Werkzeug: Kassette, Spleißleiste, Profilleiste
  2. 2Hydraulische Verriegelung
  3. 3Kopfbuchse und Extruderflansch
  4. 4Kassettenwechsler: zwei Schwenkarme

Vom Profil zum Reifen

Wie aus Profilen ein Reifen wird.

Mehr als die Hälfte eines Reifens kommt aus dem Extruder: Laufstreifen, Seitenwand, Apex und Innerliner. Links der Laufstreifen, wie er aus dem Multiplex-Kopf kommt, rechts sein Platz im fertigen Reifen.

01Laufstreifen aus dem KopfFünf Mischungen, in einem Schritt zu einem Profil verbunden.
w Cap · Lauffläche Chimney · leitfähig Wings · Schulter Base · Unterbau Cushion · Haftschicht
02Aufbau des Reifens
01

Extrudiert, auf Linien wie denen, die wir umbauenKalandriert oder Draht

Vereinfachter, vulkanisierter Halbschnitt ohne Profilrillen. Maße plausibel, nicht reifenspezifisch.

03 · Up- & Downstream

Die Linie um den Extruder.

Ein Extruder ist nur so gut wie die Linie um ihn herum. Wir betrachten die Prozesskette von der Fellzuführung bis zum Bücherwagen oder Wickler.

Kühlbühne, Crosscutter und Wickler (PKW)
Skiver, Längenkontrolle und Buchwagen (LKW)
  1. 01

    Zuführung

    Fellzuführung, Fellspeicher, Metalldetektion, Kalt- statt Warmfütterung.

  2. 02

    Abzug und Schrumpf

    Abzugsband, Schrumpfrollgang, Bandzug und Tänzerregelung.

  3. 03

    Messen und Regeln

    Profil, Breite, Metergewicht, Regelkreise für Abzug und Drehzahl.

  4. 04

    Kühlung

    Sprüh-, Tauch- und Trommelkühlung, mehrstöckig, inklusive Wassertechnik.

  5. 05

    Schneiden und Ablegen

    Skiver, Querschneider, Booking und Wickeln mit Liner.

  6. 06

    Qualität

    Kennzeichnung, Ausschleusung, Rückverfolgbarkeit und Rework.

Typischer Fall

Anlass
Die Linie soll schneller laufen, das Profil kommt zu warm am Skiver an.
Maßnahme
Kühlstrecke erweitern, Sprühbild und Wasserkreislauf überarbeiten.
Ergebnis
Höhere Liniengeschwindigkeit bei stabiler Länge.

So läuft ein Umbau

Ein neuer Extruder unten im Kopf. Schritt für Schritt.

Der aufwendigste Fall: Der Base-Extruder wird von 120 auf 150 mm vergrößert. Dafür müssen die oberen Extruder heraus. Die Simulation zeigt die Reihenfolge, die wir mit Ihrem Team planen.

  1. Produktion stoppen, das Profil läuft in Wickler oder Buchwagen aus.

  2. Der Bediener öffnet den Keilkamm und klappt die Kassette mit Spleißleiste und Profilleiste am Scharnier zur Bedienseite auf.

  3. Das Oberteil schwenkt nach oben, das Unterteil nach unten.

  4. Die Einsätze fahren auf den Stangen der Hydraulikzylinder nach vorn. Der Autokran hebt sie mit Kettengehängen an den Ringschrauben auf Paletten.

  5. Die Schrumpfrollenbahn fährt zur Seite. Dann kommt jede Schnecke durch den geöffneten Kopf nach vorn heraus und wird auf Böcke gelegt.

  6. Die Beschickerbänder werden demontiert und weggefahren, damit der Kran frei über die Extruder kommt.

  7. Der Autokran hebt Wing- und Cap-Extruder samt Portalen aus. Erst dann ist der Base-Extruder frei.

  8. Flansch lösen, axial zurückziehen, ausheben.

  9. Die alte Buchse wird herausgeschraubt, die neue für 150 mm eingeschraubt.

  10. Der neue Extruder (Neuteile in Gold) wird eingehoben, an die Buchse gefahren, fluchtend ausgerichtet und verschraubt.

  11. Portale, Cap- und Wing-Extruder, Beschicker und Schnecken kommen zurück.

  12. Der neue untere Einsatz (goldene Kontur) und der obere Einsatz kommen auf die Stangen und fahren in den Kopf. Kopf schließen und verriegeln.

  13. Der Bediener klappt die Kassette vor das Mundstück, der Keilkamm spannt, die Anfahrklappe schwenkt hoch. Er führt das erste Profil auf das Abzugsband.

Generische Darstellung, angelehnt an reale Umbauten. Zeiten und Hebezeuge werden pro Projekt festgelegt.

Projektablauf

Erst messen, dann planen, dann umbauen.

Jedes Projekt folgt derselben Logik. So wissen Sie in jeder Phase, was entschieden ist, was es kostet und was als Nächstes kommt.

  1. 01

    Bestandsaufnahme

    Wir erfassen Zustand, Schnittstellen und Daten Ihrer Linie, bei Bedarf per 3D-Scan.

    ErgebnisZustandsbericht, 3D-Daten, Engpassanalyse

  2. 02

    Konzept

    Wir bewerten Varianten technisch und wirtschaftlich.

    ErgebnisMachbarkeitsstudie, Layout, Budgetrahmen

  3. 03

    Spezifikation und Vergabe

    Wir schreiben das Lastenheft und vergleichen Angebote herstellerneutral.

    ErgebnisLastenheft, Angebotsvergleich, Vergabeempfehlung

  4. 04

    Umsetzung

    Wir koordinieren Lieferanten, Montage und Termine im vereinbarten Stillstandsfenster.

    ErgebnisTerminplan, Montage-Supervision, Abnahmeprotokolle

  5. 05

    Hochlauf

    Wir begleiten die Inbetriebnahme, bis Gewicht, Profil und Ausstoß stabil sind.

    ErgebnisHochlaufbericht, Dokumentation, Übergabe

Die bauliche Umsetzung übernehmen Ihr Team und Ihre Lieferanten. Wir führen das Projekt technisch, prüfen jeden Schritt und sorgen dafür, dass Termine und Qualität stimmen.

3D-Aufmaß · Digitaler Zwilling

Wenn Zeichnungen fehlen, messen wir nach.

Viele Linien laufen seit Jahrzehnten, die Unterlagen nicht mehr. Wir scannen Bauteile, Köpfe und ganze Linienabschnitte vor Ort und erstellen daraus maßhaltige CAD-Modelle als Grundlage für Konstruktion, Kollisionsprüfung und Ersatzteile.

  • 3D-Scan vom Einzelteil bis zum Linienlayout
  • CAD-Rekonstruktion statt nur Punktwolke
  • Kollisionsprüfung für neue Komponenten
  • Ersatzteile ohne Originalzeichnung

bis 0,05 mmGenauigkeit beim Aufmaß vor Ort

Weltweit

Wir arbeiten dort, wo Reifen gebaut werden.

Reifenwerke stehen in Europa, Amerika und Asien. Wir sind Ansprechpartner für alle Reifenhersteller, arbeiten an Anlagen jedes Fabrikats und sprechen Deutsch, Englisch und Spanisch. Namen von Kunden nennen wir nicht. Referenzen erhalten Sie auf Anfrage.

Zentren der Reifenproduktion
  • 01

    Europa

    Mittel-, Ost- und Südeuropa

  • 02

    Nordamerika

    USA und Mexiko

  • 03

    Südamerika

    Brasilien und Nachbarländer

  • 04

    Asien

    China, Indien, Südostasien

Warum Hercules

Wir sprechen die Sprache Ihrer Linie.

  1. 01

    Herstellerneutral

    Wir empfehlen, was zu Ihrer Linie passt, nicht was ein Katalog anbietet.

  2. 02

    Die ganze Linie

    Extruder, Kopf, Up- und Downstream in einer Bewertung.

  3. 03

    Aus der Praxis

    25 Jahre in Reifenwerken: Produktion, Entwicklung und Umbau.

  4. 04

    Stillstand planbar

    Messen und planen vor dem ersten Eingriff, Umbau im vereinbarten Fenster.

  5. 05

    Eigene 3D-Daten

    Aufmaß bis 0,05 mm, auch dort, wo Zeichnungen fehlen.

  6. 06

    Drei Sprachen

    Deutsch, Englisch und Spanisch, direkt mit Werk, Lieferant und Montage.

Häufige Fragen

Was ein Umbau an einer laufenden Linie bedeutet.

Führt Hercules den Umbau selbst aus?

Wir planen, entwickeln und leiten. Bestandsaufnahme, Konstruktion, Messung und Optimierung übernehmen wir selbst. Die bauliche Umsetzung erfolgt durch Ihr Personal und Ihre Lieferanten. Wir führen die Supervision, koordinieren die Schnittstellen und sorgen dafür, dass Termin und Qualität stimmen.

Spielt der Hersteller unserer Anlage eine Rolle?

Nein. Wir sind an kein Fabrikat gebunden und arbeiten an Bestandsanlagen jedes Herstellers, vom Extruder über den Kopf bis zur Peripherie. Wo Konstruktionsunterlagen fehlen, schafft das 3D-Aufmaß die Datenbasis.

Wie bleibt der Stillstand planbar?

Vor dem ersten Eingriff erfassen wir den Bestand genau und planen den Umbau im Detail, einschließlich Vormontage und Ersatzteilen. Die Arbeiten liegen in einem vereinbarten Stillstandsfenster. So bleibt die Stillstandszeit kalkulierbar.

Arbeiten Sie auch international?

Ja. Reifenwerke stehen weltweit, und wir arbeiten dort, wo die Linie steht. Die Projektsprache ist Deutsch, Englisch oder Spanisch.

Wie beginnt ein Projekt?

Mit einem Gespräch über Ihre Anlage und Ihr Ziel. Wenn es sinnvoll ist, folgt eine Bestandsaufnahme vor Ort. Danach wissen Sie, was technisch möglich ist, wie lange es dauert und in welchem Kostenrahmen es liegt.

Kontakt

Reden wir über Ihre Linie.

Beschreiben Sie kurz Ihre Anlage und Ihr Ziel. Wir melden uns persönlich bei Ihnen.

Ihr Ansprechpartner

Raymond Jöhnk

Geschäftsführer, Hercules GmbH

Tel. / WhatsApp
+49 162 3223301
Adresse
Nenndorfer Str. 85i · 30952 Ronnenberg · Deutschland

Anfrage vorbereiten

Thema

Die Anfrage öffnet Ihr E-Mail-Programm. Es werden keine Daten auf dieser Website gespeichert.